- Обробка на верстатах з ЧПК зазвичай краща для швидкості, ітерації дизайну та виробництва невеликих обсягів.
- Виготовлені за індивідуальним замовленням пластикові деталі методом лиття під тиском зазвичай забезпечують нижчу собівартість одиниці та кращу повторюваність у великих масштабах.
- Інструменти, набір допусків та естетичні вимоги часто мають більше значення, ніж ціна сировини.
- Для покупців справжнім рішенням є загальна вартість володіння, а не лише ціна частини.
- Підтримка постачальників у DFM, валідації прес-форм та стабільності виробництва може суттєво змінити кінцевий результат.
Виготовлення пластикових деталей на замовлення та обробка на верстатах з ЧПК вирішують різні виробничі проблеми, а рішення щодо вартості та якості залежить від того, на якому етапі життєвого циклу продукту знаходиться ваш проект. Стандарт ISO 20457:2018 визначає загальні допуски для литих пластикових деталей, а...ISO 20457:2018іРесурси інженерної метрології NISTНаголошуємо, що розміри пластику слід оцінювати в контексті технологічних можливостей, усадки та методу контролю, а не лише за матеріалом. Для покупців, які порівнюють виготовлення пластикових деталей на замовлення з обробкою на верстатах з ЧПК, справжнє питання полягає в тому, чи потрібна вам швидка ітерація, суворий контроль розмірів, якість поверхні чи найнижча вартість при великій кількості. Кваліфікований постачальник може допомогти вам вибрати між прототипами, виробництвом мостів та повномасштабним виробництвом пластику, особливо для побутової електроніки, корпусів приладів, промислових кришок та функціональних корпусів.
Пластикові деталі на замовлення проти обробки на верстатах з ЧПК: основний компроміс між вартістю та якістю
Основний компроміс простий: обробка на верстатах з ЧПК зменшує початковий ризик, тоді як литі пластикові деталі на замовлення зменшують собівартість одиниці продукції у великих масштабах.
Ця різниця проявляється як у часі, так і у грошах. Обробка пластмас на верстатах з ЧПК зазвичай дозволяє уникнути використання складних інструментів, тому зміни в конструкції можна швидко внести. Лиття під тиском вимагає форми, але після перевірки інструменту кожен виріб може виготовляти кілька деталей з набагато кращою повторюваністю та нижчими витратами на оплату праці на одиницю. Для команд закупівель це означає, що обробка на верстатах з ЧПК часто є кращим рішенням для перших виробів, пілотних серій та термінових запусків, тоді як виробництво пластмас за допомогою форм краще підходить для стабільних конструкцій та постійного попиту.
Щодо якості, литі деталі зазвичай забезпечують кращу повторюваність після налаштування процесу. Деталі з ЧПК можуть досягати чудової точності, але кінцева якість більше залежить від налаштування, кріплення, зносу інструменту та контролю оператора. У виробництві пластмас сам інструмент стає частиною системи якості, тому конструкція форми, вентиляція, розташування затвора, баланс охолодження та стратегія викидання мають таке велике значення для пластикових деталей на замовлення.
| Фактор | Обробка на верстатах з ЧПК | Литі пластикові деталі на замовлення |
|---|---|---|
| Початкова вартість інструментів | Низький | Високий |
| Типовий час виконання замовлення | Від днів до 2 тижнів | Від тижнів до місяців |
| Найкращий діапазон гучності | Від 1 до 500 штук | 1000 штук і більше |
| Повторюваність | Добре | Відмінно після перевірки |
| Гнучкість змін дизайну | Високий | Опустити після звільнення інструменту |
| Вартість одиниці за масштабом | Вища | Нижня |
Чому індивідуальні пластикові деталі часто виграють за загальною вартістю
Литі пластикові деталі на замовлення зазвичай виграють за загальною вартістю, коли річний попит достатньо стабільний, щоб амортизувати оснащення.
Причина полягає не лише в машинному часі. Виробництво лиття розподіляє вартість розробки форми на кожну готову деталь, і час циклу на деталь може бути дуже коротким. Для багатьох товарних термопластів час циклу приблизно від 20 до 60 секунд є поширеним залежно від товщини стінки, конструкції охолодження та маси деталі. Це одна з причин, чому виробництво пластмас може перевершити обробку на верстатах з ЧПК за вартістю, коли обсяги виробництва зростають. Це особливо стосується корпусів, затискачів, косметичних кришок та структурних огорож, де геометрія деталі є повторюваною.
Другою перевагою у вартості є вихід матеріалу. Обробка на верстатах з ЧПК видаляє матеріал із заготовки або листа, що призводить до утворення стружки та обрізків. Лиття під тиском дозує в порожнину лише необхідну кількість полімеру, тому ефективне використання матеріалу часто краще для великосерійних пластикових деталей на замовлення. Для покупців це може призвести до зменшення відходів матеріалу, зменшення трудомісткості та зменшення післяобробки.
Наприклад, якщо для корпусу побутової електроніки потрібні тисячі однакових одиниць, форма може бути дорогою на початку, але вартість за одиницю може різко знизитися, як тільки програма запуститься в масштабах. Якщо конструкція все ще змінюється щотижня, обробка на верстатах з ЧПК захищає вас від оплати форми, яка застаріває.
| Елемент витрат | Обробка на верстатах з ЧПК | Лиття під тиском |
|---|---|---|
| Інвестиції в інструменти | Від 0 до низького рівня | Від середнього до високого |
| Відходи матеріалів | Вища завдяки видаленню стружки | Нижче після стабілізації процесу |
| Робота на деталь | Вища | Нижчий рівень гучності |
| Найкраще фінансове співвідношення | Прототип та короткий пробіг | Масове виробництво |
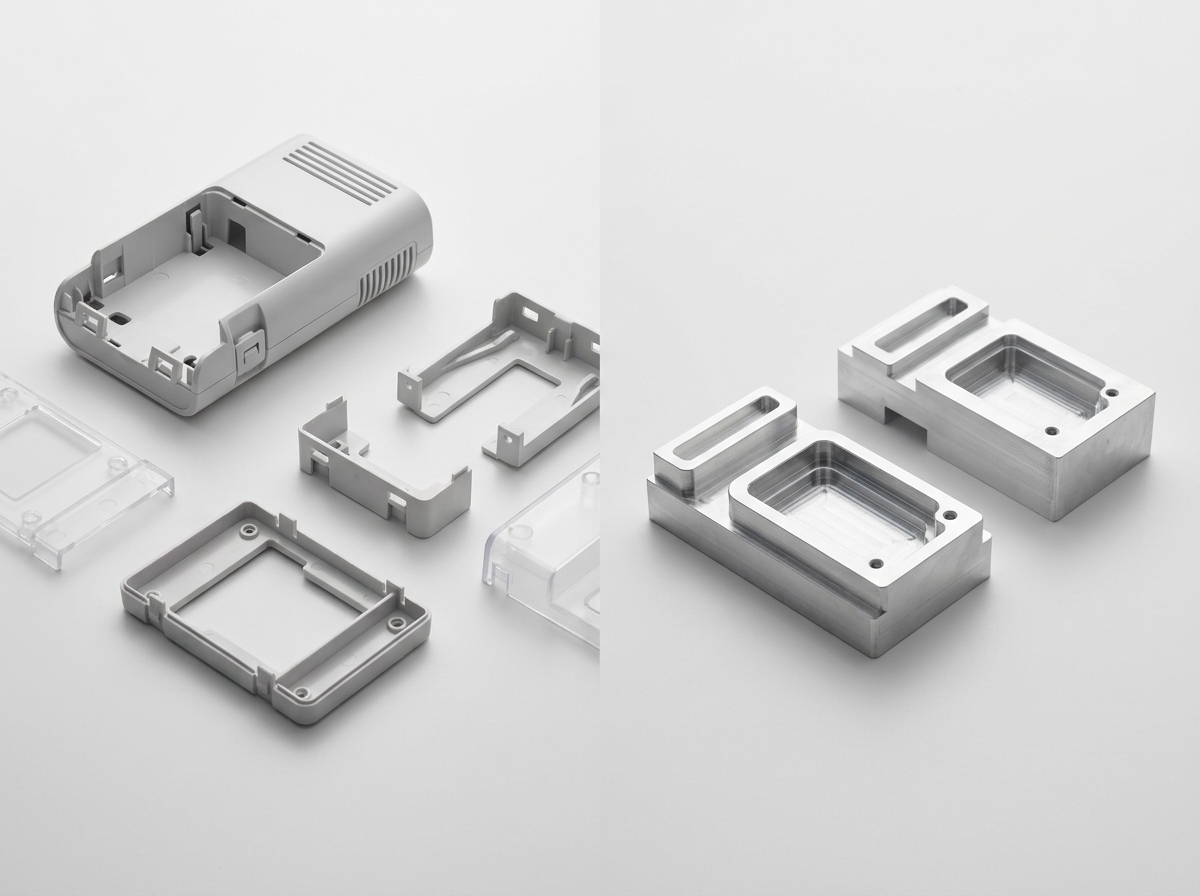
Чому обробка на верстатах з ЧПК може забезпечити кращу якість для проектів на ранніх стадіях
Обробка на верстатах з ЧПК часто забезпечує кращу практичну якість, коли конструкція ще перебуває в процесі розробки.
Це пояснюється тим, що механічна обробка дозволяє інженерам перевіряти геометрію, не чекаючи на сталь для прес-форми. Для пластикових деталей на замовлення це важливо, коли товщина стінки, кути ухилу, замикання, висота ребер та розташування бобишок не повністю заморожені. Оброблений прототип може виявити проблеми з посадкою, перешкоди під час складання та ергономічні проблеми ще до того, як буде виготовлено форму. У галузях, що швидко розвиваються, це може заощадити як час, так і гроші.
Якість пластикових деталей з ЧПК також легше перевіряти в класичному метрологічному робочому процесі. Координатно-вимірювальні машини, калібри та цифрові штангенциркулі можуть перевіряти розміри безпосередньо після обробки. Але покупці повинні пам'ятати, що пластик — це не метал: тепло, зняття напруги та стратегія траєкторії інструменту можуть впливати на площинність та якість обробки кромки. Чиста оброблена деталь все одно може деформуватися пізніше, якщо використовується неправильний полімер або стратегія кріплення.
Для критично важливих вузлів зазвичай використовують обробку на верстатах з ЧПК для перевірки прототипів, а потім, після визначення розмірів та косметичних елементів, переходять на виготовлення пластикових деталей за індивідуальним замовленням методом лиття під тиском. Такий гібридний підхід знижує ризики, контролюючи при цьому кінцеву вартість одиниці.
- Використовуйте обробку на верстатах з ЧПК, коли допуски все ще узгоджуються.
- Використовуйте обробку на верстатах з ЧПК, коли геометрія деталі може змінитися після тестування користувачем.
- Використовуйте лиття під тиском, коли повторюваність та вартість однієї деталі мають найбільше значення.
- Використовуйте обидва варіанти, коли вам потрібен перехідний шлях від прототипу до виробництва.
Стандарти якості, що мають значення у виробництві пластмас
Якість пластикових деталей на замовлення визначається можливостями процесу, а не лише зовнішнім виглядом.
Для литих пластмас ISO 20457:2018 забезпечує основу для очікуваних допусків для литих пластмасових деталей, що допомагає покупцям розрізняти, що можна утримувати стабільно, а що вимагає спеціального контролю процесу. Для загальної обробки та перевірки координат,ISO 2768-1часто використовується як загальний орієнтир допусків у багатьох галузях промисловості, хоча пластикові деталі все ще потребують перевірки конструкції для виробництва, оскільки усадка та поведінка вологи відрізняються від металевих.
Типова точність лиття часто обговорюється в діапазоні приблизно від ±0,05 мм до ±0,10 мм для добре контрольованих елементів, але фактично досяжний допуск залежить від смоли, розміру деталі, товщини стінки, якості оснащення та методу вимірювання. Для косметичних корпусів якість поверхні та посадка при складанні можуть мати більше значення, ніж одне число допуску розміру. Для функціональних деталей кут ухилу, залишки затвора, контроль западини та розташування лінії зварювання можуть визначити, чи пройде деталь випробування.
Ось чому професійне виробництво пластмас – це не просто формування форми. Йдеться про створення стабільного технологічного вікна, яке зберігає якість протягом усього виробничого циклу.
| Тема якості | Обробка на верстатах з ЧПК | Пластикові деталі на замовлення |
|---|---|---|
| Розмірний дрейф | Зумовлений зносом інструменту та налаштуванням | Зумовлений усадкою та стабільністю процесу |
| Оздоблення поверхні | Залежить від траєкторії інструменту | Залежить від текстури цвілі |
| Повторюваність від деталі до деталі | Від середнього до високого | Високий рівень після налаштування процесу |
| Найкращий фокус інспекції | Геометрія та якість кромки | Усадка, деформація, косметичні недоліки, посадка |
Як вибрати між індивідуальними пластиковими деталями та обробкою на ЧПУ
Найкращий вибір процесу визначається обсягом, стабільністю конструкції та необхідним рівнем якості.
Якщо ви запускаєте новий корпус або кришку і все ще очікуєте внесення змін, обробка на верстатах з ЧПК зазвичай є безпечнішим шляхом. Якщо ваш дизайн заморожений, і очікується повторний попит, індивідуальні пластикові деталі, виготовлені методом лиття під тиском, зазвичай забезпечують найкращу економічну вигідність. Якщо ви виробляєте корпуси 3D-форми, нестандартні косметичні деталі або деталі зі складними елементами затискання, конструкція прес-форми стає більш цінною, оскільки вона може відтворювати ці елементи послідовно.
Порівнюючи постачальників, запитуйте про підтримку DFM, вибір смоли, формувальну сталь, зразки для валідації та терміни виконання виробництва. Сильний партнер з виробництва пластмас повинен мати змогу пояснити, чому певна особливість є ризикованою, де потрібно скоригувати товщину стінки та як стратегія литника впливає на зовнішній вигляд. Це особливо важливо длярозчини для лиття під тиском, пластикові деталі на замовлення, пластикові форми для корпусів, таРозробка 3D-формиде геометрія, косметика та повторюваність повинні узгоджуватися.
- Підтвердіть річний обсяг та очікувану частоту повторних замовлень.
- Заморозьте конструкцію достатньо, щоб оцінити ризик, пов'язаний з інструментами.
- Оцінка вартості прототипу в порівнянні з амортизацією форми.
- Перевірте, що є пріоритетом: косметична якість чи функціональна переносимість.
- Перегляньте коментарі постачальника DFM перед публікацією.
Приклади галузей: де кожен процес працює найкраще
Різні категорії продуктів спонукають до прийняття рішення в різних напрямках.
Для побутової електроніки виробництво пластмас зазвичай надає перевагу литим пластиковим деталям на замовлення, оскільки косметична консистенція, цілісність застібки та швидкість складання є критично важливими. Для побутової техніки великі корпуси та повторювані виробничі цикли полегшують виправдання інвестицій в оснащення. Для промислових деталей рішення залежить від того, чи є компонент одноразовим кронштейном, деталлю для обслуговування чи довговічним корпусом з постійним попитом. Для іграшок та товарів для способу життя обробка поверхні та консистенція кольору часто мають таке ж значення, як і механічна міцність.
У реальному робочому процесі закупівлі покупці часто починають з обробки на верстатах з ЧПК для перевірки сумісності, а потім переходять дорозробка прес-форм для лиття пластикуяк тільки продукт стабільний. Така послідовність є поширеною, оскільки вона захищає графік запуску, водночас дозволяючи знизити вартість структури пізніше. Якщо лінійка продуктів потребує кількох варіантів, постачальники, які можуть підтримуватиOEM та ODM-сервісчасто легше працювати, оскільки дизайн, інструменти та зворотний зв'язок щодо виробництва знаходяться під одним дахом.
Вибір матеріалу змінює результат більше, ніж очікують багато покупців
Вибір матеріалу може визначити, чи перевершать індивідуальні пластикові деталі обробку на верстатах з ЧПК у реальному світі.
ПК, АБС, ПП, ПА та ПОМ по-різному поводяться як під час механічної обробки, так і під час лиття. Полікарбонат часто вибирають для прозорих або ударостійких корпусів, тому він так часто використовується в захисних кришках та електронних корпусах. АБС популярний для деталей, на які впливає зовнішній вигляд, оскільки його легко формувати та добре фарбувати. ПП пропонує хорошу хімічну стійкість і низьку щільність, тоді як ПОМ кращий, коли важливі знос і низьке тертя. Якщо обрано неправильну смолу, деталь може виглядати прийнятно, але не вийде з ладу під час складання, використання в умовах підвищеної температури або ударів.
Для виробництва пластмас усадка смоли та чутливість до вологи безпосередньо впливають на конструкцію форми. Для обробки на верстатах з ЧПК внутрішня напруга смоли та її стружка впливають на якість різання. В обох випадках матеріал повинен відповідати сценарію використання, а не лише цільовій ціні.
| Матеріал | Загальне використання | Ключова перевага | Ризик, який потрібно керувати |
|---|---|---|---|
| PC | Огородження, захисні огородження | Стійкість до ударів | Розтріскування від стресу |
| АБС | Споживче житло | Гарне завершення | Термостійкість |
| PP | Запчастини до комунальних послуг | Низька щільність | Менша жорсткість |
| ПОМ | Рухомі частини | Низький рівень тертя | Зміна розмірів під впливом вологи |
Що покупці повинні запитати перед оформленням замовлення
Найкращі запитання постачальникам стосуються контролю процесів, а не лише ціни.
Запитайте, чи може команда підтримувати аналіз потоку прес-форми, пробні зразки, звіти про розміри та коригувальні дії, якщо перші вироби не відповідають цільовому показнику. Запитайте, як вони справляються з дефектами зовнішнього вигляду, такими як лінії зварювання, сліди западини, невеликі порізи та обриви. Запитайте, чи можуть вони підтримувати як обробку прототипів, так і виробництво лиття, щоб перехід від інженерних зразків до масового виробництва залишався послідовним. Постачальник, який може керувати як виготовленням пластикових деталей на замовлення, так і обробкою на верстатах з ЧПК, часто може скоротити цикли закупівель, зменшуючи кількість передач.
- Яке очікуване припущення щодо усадки для цієї смоли?
- Як розташування воріт вплине на зовнішній вигляд та лінії зварювання?
- Який допуск можна встановити для критичних характеристик?
- Який робочий процес затвердження зразка?
- Як документуються зміни в конструкції після випуску інструменту?
Висновок: що пропонує кращу вартість та якість?
Кращим вибором є обробка на верстатах з ЧПК для швидкості та гнучкості, а також виготовлення пластикових деталей на замовлення для зниження вартості та повторюваної якості в великих масштабах.
Якщо ваш дизайн все ще розвивається, обробка на верстатах з ЧПК зазвичай забезпечує найкраще поєднання виконання робіт та контролю ризиків. Якщо ваш попит стабільний і вам потрібні сотні або тисячі однакових деталей, литі пластикові деталі на замовлення зазвичай забезпечують кращу економічність одиниці та стабільнішу якість. У практичному виробництві пластмас виграшна стратегія часто полягає в поетапному створенні прототипу з механічною обробкою, перевірці дизайну, а потім переході до лиття після того, як деталь заморожена, а план поставок чіткий.
Саме такий поетапний підхід є причиною того, що серйозні покупці шукають постачальників, які можуть забезпечити оснащення, зворотний зв'язок зі зразками та довгострокове виробництво, а не лише разове виготовлення. Коли команда постачальників узгоджує вибір процесу з обсягом, матеріалом та цільовим показником якості, результатом зазвичай є нижча загальна вартість та менше несподіванок.
Найчастіші запитання
Чи завжди індивідуальні пластикові деталі дешевші, ніж обробка на ЧПУ?
Ні. Виготовлення пластикових деталей на замовлення дешевше лише після того, як вартість оснащення розподіляється на достатню кількість одиниць. Для дуже малих обсягів обробки на верстатах з ЧПК часто загалом дешевше.
Який процес забезпечує кращу точність розмірів?
Обидва можуть бути точними, але обробку на верстатах з ЧПК зазвичай легше контролювати на дуже малих партіях. Лиття під тиском стає більш повторюваним після валідації процесу.
Скільки деталей виправдовує необхідність лиття під тиском?
Немає універсального порогу, але багато покупців починають розглядати інструменти, коли очікують тисячі деталей або повторювані щорічні замовлення.
Що швидше для нового проєкту?
Обробка на ЧПУ зазвичай швидша, оскільки дозволяє уникнути виготовлення прес-форм. Литі пластикові деталі на замовлення виготовляються довше на початку, але пізніше їх виготовлення може бути швидшим.
Які вироби найкраще підходять для виробництва пластмас методом лиття під тиском?
Корпуси, кришки приладів, корпуси споживчих пристроїв, затискачі, ковпачки та повторювані функціональні компоненти є сильними кандидатами.
Чи можна використовувати як обробку з ЧПК, так і лиття під тиском в одному проєкті?
Так. Багато команд спочатку створюють прототипи на механічній обробці, а після перевірки конструкції переходять до лиття на литих деталях.
Яка найбільша помилка, яку роблять покупці?
Найпоширеніша помилка — вибір лише за ціною деталі, а не за загальною вартістю, часом виконання та стабільністю конструкції.
Час публікації: 17 липня 2026 р.